निकला हुआ किनारा ज्यामिति, बिंदु चयन, कोटिंग सिस्टम और इंस्टॉलेशन चर में एक तकनीकी गहरा गोता जो विश्वसनीय कनेक्शन को फ़ील्ड विफलताओं से अलग करता है।
अमूर्त
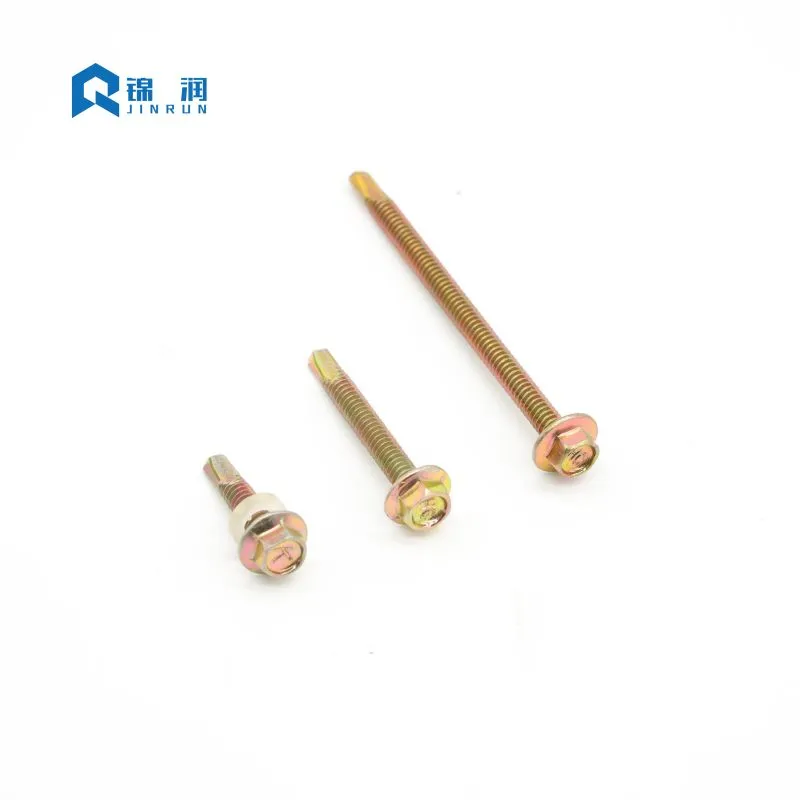
कुछ फास्टनरों में उतनी ही संरचनात्मक जिम्मेदारी होती है जितनी कम दिखाई देने वाली पहचान के साथहेक्स फ्लैंज हेड सेल्फ ड्रिलिंग स्क्रू. धातु की छत और क्लैडिंग से लेकर सोलर माउंटिंग और हल्के संरचनात्मक स्टील तक, इस स्क्रू को एक ही पास में ड्रिल, टैप और क्लैंप करना होगा - अक्सर हवा, बारिश और संक्षारक जोखिम में। यह आलेख एकीकृत निकला हुआ किनारा सिर के पीछे इंजीनियरिंग तर्क, बिंदु-संख्या प्रणाली जो सामग्री मोटाई संगतता को नियंत्रित करता है, कोटिंग प्रौद्योगिकियों जो सेवा जीवन निर्धारित करता है, और स्थापना चर जो अक्सर क्षेत्र में गलत तरीके से प्रबंधित होते हैं, की जांच करता है। यह उन ठेकेदारों, वितरकों और विनिर्देश लेखकों के लिए लिखा गया है, जिन्हें कैटलॉग सूची से अधिक की आवश्यकता होती है: उन्हें इस बात की कामकाजी समझ की आवश्यकता होती है कि यह फास्टनर क्यों काम करता है, और इसे मांग वाले निर्माण वातावरण में कैसे चालू रखा जाए।
विषयसूची
- डिज़ाइन एनाटॉमी: फ्लैंज लोड पथ को क्यों बदलता हैअनुभाग पर जाएँ
- मानक, आकार और बिंदु-संख्या प्रणालीअनुभाग पर जाएँ
- कोटिंग चयन: एक्सपोज़र से स्क्रू का मिलानअनुभाग पर जाएँ
- स्थापना विज्ञान: गति, दबाव और सील संपीड़नअनुभाग पर जाएँ
- विफलता मोड जो चयन और तकनीक पर वापस आते हैंअनुभाग पर जाएँ
- गुणवत्ता आश्वासन और निरीक्षण प्रोटोकॉलअनुभाग पर जाएँ
- अक्सर पूछे जाने वाले प्रश्नोंअनुभाग पर जाएँ
1. डिज़ाइन एनाटॉमी: फ्लैंज लोड पथ को क्यों बदलता है
एक पारंपरिक हेक्स वॉशर हेड क्लैम्पिंग दबाव को वितरित करने के लिए एक अलग स्टील-समर्थित नियोप्रीन या ईपीडीएम वॉशर पर निर्भर करता है। निकला हुआ किनारा सिर उस असर वाली सतह को सीधे सिर ज्यामिति में एकीकृत करता है। नतीजा सिर्फ सुविधा नहीं है. यह बदलता है कि बल कनेक्शन के माध्यम से कैसे यात्रा करता है।
निकला हुआ किनारा सिर के नीचे असर क्षेत्र को बढ़ाता है, जो पतली-गेज स्टील और पूर्व-पेंटेड क्लैडिंग पर संपर्क तनाव को कम करता है। जब कनेक्शन हवा के उत्थान या थर्मल साइक्लिंग के संपर्क में आता है तो कम संपर्क तनाव डिशिंग, कोटिंग फ्रैक्चर और पुल-थ्रू के जोखिम को कम कर देता है। चूँकि असर वाली सतह सिर के हिस्से के रूप में मशीनीकृत या ठंडी बनी होती है, इसलिए केंद्र से हटने, स्थापना के दौरान दूर गिरने, या असमान रूप से संपीड़ित करने के लिए कोई अलग वॉशर नहीं होता है।
हेक्सागोनल ड्राइव समान रूप से कार्यात्मक है। यह एक मानक सॉकेट या नट ड्राइवर को स्वीकार करता है और फिलिप्स या पॉज़ी रिसेस की तुलना में बहुत कम कैम-आउट के साथ टॉर्क को स्थानांतरित करता है। यह तब मायने रखता है जब स्क्रू को शहतीर के माध्यम से ड्रिल करने की उम्मीद की जाती है और फिर ड्राइव अवकाश को घुमाए बिना या सिर को अलग किए बिना एक पैनल को जकड़ दिया जाता है। उच्च-मात्रा वाले काम के लिए, फ़्लैंज बेयरिंग और हेक्स ड्राइव का संयोजन एक एकल उपकरण - आमतौर पर क्लच से सुसज्जित स्क्रू गन - को हजारों फास्टनरों को लगातार गहराई तक चलाने की अनुमति देता है।
एकीकृत असर सतह
थिन-गेज स्टील के लिए फास्टनरों को निर्दिष्ट करते समय, स्क्रू हेड के नीचे तनाव वितरण एक महत्वपूर्ण इंजीनियरिंग विचार है। एक मानक फ्लैट वॉशर उच्च टॉर्क के तहत झुक सकता है या विकृत हो सकता है, जिससे जोड़ की अखंडता से समझौता हो सकता है। पर एकीकृत निकला हुआ किनाराहेक्स फ्लैंज हेड सेल्फ ड्रिलिंग स्क्रूएक विशिष्ट मोटाई और व्यास अनुपात के साथ डिज़ाइन किया गया है जो झुकने का प्रतिरोध करता है। यह कठोर असर वाली सतह सुनिश्चित करती है कि क्लैंप लोड जुड़े हुए सामग्रियों में समान रूप से फैला हुआ है। इंसुलेटेड पैनल से जुड़े अनुप्रयोगों में, फ्लैंज स्क्रू हेड को पैनल की अपेक्षाकृत नरम बाहरी त्वचा के माध्यम से खींचने से रोकता है, जिससे गतिशील हवा के भार के तहत भी मौसम-तंग सील बनी रहती है।
हेक्स ड्राइव बनाम क्रूसिफ़ॉर्म रिसेसेस
ड्राइव प्रकार का चुनाव स्थापना दक्षता और संयुक्त विश्वसनीयता पर महत्वपूर्ण प्रभाव डालता है। फिलिप्स या पॉज़ी जैसे क्रूसिफ़ॉर्म अवकाशों को एक निश्चित टॉर्क सीमा तक पहुंचने पर बाहर निकलने के लिए डिज़ाइन किया गया है - मूल रूप से एक सुविधा जिसका उद्देश्य बड़े पैमाने पर उत्पादन में अधिक कसने को रोकना है। हालाँकि, निर्माण अनुप्रयोगों में जहां स्व-ड्रिलिंग स्क्रू को स्टील के माध्यम से काटना पड़ता है, कैम-आउट अत्यधिक अवांछनीय है। हेक्स ड्राइव एक सुरक्षित, छह-बिंदु जुड़ाव प्रदान करता है जो ऑपरेटर को छेद को ड्रिल करने और बिट को फिसले बिना थ्रेड को टैप करने के लिए आवश्यक टॉर्क लागू करने की अनुमति देता है। यह सकारात्मक जुड़ाव ऑपरेटर की थकान को कम करता है, बिट घिसाव को कम करता है, और यह सुनिश्चित करता है कि पूरा टॉर्क कटिंग एज पर स्थानांतरित हो जाए।
थ्रेड ज्यामिति और जुड़ाव
सेल्फ-ड्रिलिंग स्क्रू का थ्रेड प्रोफाइल कटिंग और क्लैंपिंग दोनों के लिए अनुकूलित है। धागों को आमतौर पर काटने के बजाय रोल किया जाता है, जो स्टील की ग्रेन संरचना को संरेखित करता है और ताकत बढ़ाता है। पिच और प्रमुख व्यास को प्राप्त सामग्री में पर्याप्त पुल-आउट प्रतिरोध प्रदान करने के लिए इंजीनियर किया गया है। महीन धागों का उपयोग आम तौर पर धातु से धातु अनुप्रयोगों के लिए किया जाता है, जो पतले खंडों में अधिक धारण शक्ति के लिए प्रति इंच अधिक संख्या में धागों की पेशकश करते हैं। मोटे धागों को अक्सर लकड़ी से धातु या मिश्रित सामग्री के लिए पसंद किया जाता है, जहां सामग्री को विभाजित या उखड़े बिना विस्थापित करने के लिए बड़ी धागे की गहराई की आवश्यकता होती है।
- एकीकृत असर सतह:ढीले वॉशर के बिना क्लैंप लोड फैलाता है।
- हेक्स ड्राइव:उच्च टॉर्क स्थानांतरण और लोड के तहत कम बिट स्लिप।
- स्व-ड्रिलिंग बिंदु:स्टील-टू-स्टील कनेक्शन में एक अलग ड्रिलिंग चरण को समाप्त कर देता है।
- परिशुद्धता धागा रोल:लगातार जुड़ाव और पुल-आउट प्रतिरोध का समर्थन करता है।
2. मानक, आकार और बिंदु-संख्या प्रणाली
वैश्विक फास्टनर बाजार इस उत्पाद को कई नामकरण परंपराओं - DIN 7504K, AS/NZS 3566, और IFI इंच-श्रृंखला समकक्षों के तहत मान्यता देता है - लेकिन अंतर्निहित चर सुसंगत रहते हैं: व्यास, लंबाई, थ्रेड पिच, हेड ज्यामिति और ड्रिल-पॉइंट क्षमता। एक आपूर्तिकर्ता की सूची में दर्जनों संयोजनों की सूची हो सकती है, लेकिन विनिर्देशन निर्णय आम तौर पर दो प्रश्नों तक कम हो जाता है: कुल मोटाई कितनी होनी चाहिए, और थ्रेड संलग्न होने से पहले कौन सी बिंदु संख्या उस मोटाई को ड्रिल कर सकती है।
बिंदु-संख्या प्रणाली सबसे महत्वपूर्ण चयन चर है और सबसे अधिक बार गलत तरीके से लागू की जाती है। प्वाइंट #2 लाइट-गेज शीट मेटल के लिए अभिप्रेत है। एक बिंदु #3 सामान्य निर्माण के व्यापक मध्य को कवर करता है। भारी संरचनात्मक प्लेट के लिए प्वाइंट #5 आवश्यक है। यदि बिना थ्रेडेड ड्रिल बिंदु संयुक्त सामग्री स्टैक से छोटा है, तो टिप निचली परत से बाहर निकलने से पहले धागे काटने लगते हैं। परिणाम हैजैकिंग: दो परतों को जबरदस्ती अलग कर दिया जाता है, थ्रेड जुड़ाव से समझौता हो जाता है, और पेंच मरोड़ वाले अधिभार से टूट सकता है।
| बिंदु संख्या | विशिष्ट धातु मोटाई क्षमता | सामान्य उपयोग का मामला |
|---|---|---|
| बिंदु #1 | 0.062 इंच तक (≈ 1.6 मिमी) | अल्ट्रा-थिन शीट मेटल, एचवीएसी डक्टवर्क |
| बिंदु #2 | 0.110 इंच तक (≈ 2.8 मिमी) | लाइट-गेज शीट मेटल, पतली आवरण |
| बिंदु #3 | 0.110 - 0.210 इंच (≈ 2.8 - 5.3 मिमी) | सामान्य निर्माण, छत, स्टील फ्रेमिंग |
| बिंदु #4 | 0.210 - 0.250 इंच (≈ 5.3 - 6.4 मिमी) | मध्यम संरचनात्मक स्टील, भारी फ्रेमिंग |
| बिंदु #5 | 0.250 - 0.500 इंच (≈ 6.4 - 12.7 मिमी) | भारी संरचनात्मक बीम, मोटी प्लेट |
DIN और IFI समकक्षों को डिकोड करना
मीट्रिक और इंच श्रृंखला हमेशा आपूर्तिकर्ताओं में एक-से-एक मैप नहीं करती है। DIN ST4.8, ST5.5, और ST6.3 व्यास सामान्य प्रकाश और मध्यम संरचनात्मक कनेक्शन के अनुरूप हैं; IFI #10, #12, और #14 व्यास उत्तरी अमेरिकी बाज़ार में सेवा प्रदान करते हैं। एक विनिर्देश जो एक श्रृंखला में काम करता है उसे बिंदु लंबाई, थ्रेड पिच और हेड बेयरिंग व्यास की एक साथ जांच किए बिना दूसरे में विनिमेय नहीं माना जा सकता है। उदाहरण के लिए, IFI #12 स्क्रू की तुलना में DIN ST5.5 स्क्रू में थोड़ी अलग थ्रेड पिच हो सकती है, जो प्री-टैप किए गए छेदों में जुड़ाव या आवश्यक ड्राइविंग टॉर्क को प्रभावित कर सकती है।
लंबाई चयन और सामग्री ढेर गणना
लंबाई का चयन एक व्यावहारिक नियम का पालन करता है: थ्रेडेड हिस्से को शामिल सामग्री से परे कम से कम तीन पूर्ण थ्रेड्स का विस्तार करना चाहिए। वह मार्जिन पुल-आउट ताकत की रक्षा करता है और सामग्री की मोटाई में मामूली बदलाव को समायोजित करता है। जब स्टैक में इन्सुलेशन, सीलेंट या असमान गैप शामिल होता है, तो थ्रेड एंगेजमेंट शुरू होने से पहले पूरे स्टैक को साफ़ करने के लिए बिंदु पर्याप्त लंबा होना चाहिए। इंजीनियरों को हमेशा कुल सामग्री की मोटाई (किसी भी गैस्केट या वॉशर सहित) की गणना करनी चाहिए और आवश्यक न्यूनतम नाममात्र लंबाई निर्धारित करने के लिए स्क्रू व्यास का न्यूनतम 1.5 गुना जोड़ना चाहिए।
3. कोटिंग चयन: एक्सपोज़र से स्क्रू का मिलान
फास्टनर का यांत्रिक डिज़ाइन यह निर्धारित करता है कि यह कनेक्शन बना सकता है या नहीं। इसकी कोटिंग यह निर्धारित करती है कि वह कनेक्शन जीवित रहेगा या नहीं। समान स्क्रू ज्योमेट्री को इलेक्ट्रोप्लेटेड जिंक, हॉट-डिप गैल्वनाइजिंग, जिंक-एल्यूमीनियम फ्लेक कोटिंग्स, या मल्टी-लेयर सिरेमिक सिस्टम के साथ आपूर्ति की जा सकती है, और नमक-स्प्रे प्रदर्शन में अंतर वृद्धिशील नहीं है - यह श्रेणीबद्ध है।
मानक इलेक्ट्रोप्लेटेड जिंक इनडोर और हल्की आश्रय वाली बाहरी स्थितियों के लिए बुनियादी सुरक्षा प्रदान करता है। तटीय हवा या औद्योगिक वातावरण में, वह कोटिंग महीनों के भीतर लाल जंग दिखा सकती है। हॉट-डिप गैल्वनाइजिंग गंभीर बाहरी और समुद्री वातावरण के लिए एक मोटी बलि जस्ता परत प्रदान करता है, लेकिन कोटिंग की मोटाई थ्रेड फिट को प्रभावित कर सकती है और स्थापना के समय सावधानी से निपटने की आवश्यकता होती है।
इलेक्ट्रोप्लेटेड जिंक और इसकी सीमाएँ
सेल्फ-ड्रिलिंग स्क्रू के लिए इलेक्ट्रोप्लेटेड जिंक सबसे आम और किफायती फिनिश है। यह एक समान, पतली कोटिंग प्रदान करता है जो थ्रेड आयामों में महत्वपूर्ण परिवर्तन नहीं करता है, जिससे सुचारू स्थापना सुनिश्चित होती है। हालाँकि, मानक जस्ता चढ़ाना अपेक्षाकृत पतला होता है, अक्सर 5 से 15 माइक्रोन की सीमा में। उच्च आर्द्रता, नमक स्प्रे या औद्योगिक प्रदूषक वाले वातावरण में, जस्ता परत तेजी से खपत होती है। एक बार जब जिंक समाप्त हो जाता है, तो अंतर्निहित कार्बन स्टील का क्षरण शुरू हो जाता है, जिससे संरचनात्मक रूप से कमजोर हो जाता है और इमारत के मुखौटे पर भद्दे जंग की धारियाँ दिखाई देने लगती हैं।
गंभीर वातावरण के लिए हॉट-डिप गैल्वनाइजिंग
दीर्घकालिक स्थायित्व की आवश्यकता वाले अनुप्रयोगों के लिए, हॉट-डिप गैल्वनाइजिंग (एचडीजी) एक पसंदीदा विकल्प है। एचडीजी प्रक्रिया में स्क्रू को पिघले हुए जस्ता में डुबाना, एक धातुकर्म बंधन बनाना शामिल है जिसके परिणामस्वरूप एक मोटी, घर्षण-प्रतिरोधी कोटिंग बनती है। जस्ता-लौह मिश्र धातु की परतें उत्कृष्ट बलि सुरक्षा प्रदान करती हैं। हालाँकि, मोटी कोटिंग धागों को थोड़ा भारी बना सकती है, जिसके लिए ओवर-टैप किए गए नट या विशिष्ट ड्राइविंग तकनीकों के उपयोग की आवश्यकता होती है। एचडीजी भारी संरचनात्मक इस्पात कनेक्शन, बाहरी बाड़ लगाने और समुद्री वातावरण के लिए आदर्श है।
उन्नत Zn-अल-सिरेमिक सिस्टम
रसपर्ट-प्रकार की जिंक-एल्यूमीनियम-सिरेमिक प्रणालियाँ एक अलग दृष्टिकोण का प्रतिनिधित्व करती हैं। कोटिंग एक मिश्रित है: एक जस्ता बलिदान परत, एक एल्यूमीनियम बाधा परत, और एक अकार्बनिक सिरेमिक टॉपकोट जो सूक्ष्म छिद्रों को सील करता है। इन प्रणालियों के लिए तटस्थ नमक-स्प्रे डेटा आमतौर पर पारंपरिक जस्ता चढ़ाना के लिए लगभग 72-120 घंटे की तुलना में 1,000 घंटे से अधिक लाल जंग प्रतिरोध का हवाला देते हैं। छतों, अग्रभागों और सौर सरणियों के लिए जिन्हें आसानी से बनाए नहीं रखा जा सकता है, वह प्रदर्शन अंतर एक सेवा योग्य असेंबली और समय से पहले प्रतिस्थापन के बीच का अंतर है।
The हेक्स फ्लैंज हेड सेल्फ ड्रिलिंग स्क्रूअक्सर अकेले कोटिंग प्रदर्शन पर मूल्यांकन किया जाता है, लेकिन विनिर्देश में कोटिंग, सब्सट्रेट और पर्यावरण को एक ही प्रणाली के रूप में माना जाना चाहिए।
| कोटिंग का प्रकार | सापेक्ष संक्षारण संरक्षण | सांकेतिक नमक-स्प्रे प्रदर्शन | सर्वोत्तम-फिट वातावरण |
|---|---|---|---|
| इलेक्ट्रोप्लेटेड जिंक | बुनियादी | ≈ 72 – 120 घंटे | इनडोर, सूखा, हल्का आश्रय वाला |
| गर्म स्नान जस्ती | उच्च | मोटाई पर निर्भर, पर्याप्त | गंभीर बाहरी, समुद्री |
| जिंक-एल्यूमीनियम परत (डेक्रोमेट-प्रकार) | उच्च | कई सौ घंटे | औद्योगिक, मोटर वाहन, तटीय |
| Zn-अल-सिरेमिक (रस्पर्ट-प्रकार) | बहुत ऊँचा | लाल जंग > 1,000 घंटे | तटीय छत, रासायनिक संयंत्र, अप्राप्य सतहें |
गैल्वेनिक संक्षारण और असमान धातुएँ
कोटिंग चयन भी एक सामग्री-संगतता निर्णय है। एल्यूमीनियम पैनल के संपर्क में जिंक-प्लेटेड कार्बन स्टील स्क्रू नमी की उपस्थिति में गैल्वेनिक युगल बना सकता है। कम उत्कृष्ट धातु अधिमानतः संक्षारण करती है, और परिणामी लाल जंग की धारियाँ स्थायित्व और सौंदर्य संबंधी विफलता दोनों हैं। तटीय क्षेत्रों में और एल्यूमीनियम असेंबलियों पर, स्टेनलेस स्टील बॉडी, द्वि-धातु निर्माण, या बैरियर कोटिंग्स उपयुक्त विनिर्देश हैं - समान कार्बन स्टील सब्सट्रेट पर भारी जस्ता परत नहीं।
4. स्थापना विज्ञान: गति, दबाव और सील संपीड़न
स्व-ड्रिलिंग स्क्रू धातु काटने वाले उपकरण हैं, लकड़ी के स्क्रू नहीं। वे एक निर्धारित गति और फ़ीड विंडो के भीतर काम करते हैं। उस खिड़की के बाहर, बिंदु ज़्यादा गरम हो जाता है, स्टील को कठोर बना देता है, या काटने में विफल रहता है। एक साफ छेद और जले हुए टिप के बीच का अंतर आमतौर पर आरपीएम और नीचे की ओर दबाव का मामला होता है, न कि फास्टनर की गुणवत्ता का।
मानक कार्बन स्टील स्क्रू के लिए, उत्पादक सीमा आमतौर पर 1,500 और 2,500 आरपीएम के बीच उद्धृत की जाती है। स्टेनलेस स्टील सेल्फ-ड्रिलिंग स्क्रू को कम गति की आवश्यकता होती है - अक्सर 1,000 से 1,500 आरपीएम - क्योंकि सामग्री कड़ी मेहनत करती है और गर्मी बरकरार रखती है। जब बिंदु पर्याप्त फ़ीड दबाव के बिना बहुत तेजी से घूमता है, तो घर्षण टिप तापमान को टेम्परिंग सीमा से परे बढ़ा देता है। बिंदु नीला हो जाता है, कठोरता खो देता है और कटना बंद कर देता है। फिर पेंच बिना घुसे घूमता रहता है, और इंस्टॉलर अक्सर गति को और बढ़ा देता है—विफलता को तेज कर देता है।
लगातार परिणामों के लिए टूलींग चयन
उपकरण उतना ही मायने रखता है जितना गति। गहराई के प्रति संवेदनशील नोजपीस के साथ क्लच से सुसज्जित स्क्रू गन लगातार बैठने की सुविधा प्रदान करती है। इसके विपरीत, एक उच्च-टोक़ प्रभाव चालक, अनियंत्रित हैमरिंग और टॉर्क लागू करता है; सिर फ्लैंज सीटों की तरह ही कट सकता है, या ऑपरेटर की प्रतिक्रिया से पहले ईपीडीएम वॉशर को कुचला जा सकता है। सीलिंग वॉशर से जुड़े किसी भी अनुप्रयोग के लिए, टॉर्क नियंत्रण वैकल्पिक नहीं है। गहराई-संवेदनशील नोजपीस का उपयोग यह सुनिश्चित करता है कि प्रत्येक स्क्रू बिल्कुल उसी गहराई तक चला है, जिससे ऑपरेटर की थकान की परवाह किए बिना वॉशर पूरी तरह से संपीड़ित हो जाता है।
ईपीडीएम वॉशर संपीड़न विंडो
छत और क्लैडिंग पर, बंधुआ ईपीडीएम वॉशर प्राथमिक जल सील है। इसकी एक संकीर्ण सही संपीड़न सीमा है। अति-संपीड़न रबर को धातु के आधार से परे मशरूम बनाने के लिए मजबूर करता है, जिससे यह यूवी क्षरण के संपर्क में आता है और रबर-से-धातु बंधन को तोड़ देता है। कम संपीड़न से वॉशर ढीला हो जाता है, जिससे केशिका क्रिया सिर के नीचे नमी खींचने में सक्षम हो जाती है। एक सही इंस्टॉलेशन ईपीडीएम को धातु वॉशर के किनारे पर थोड़ा दिखाई देता है, जिसमें धातु का समर्थन सपाट या धीरे से अवतल होता है - ऊपर की ओर झुका हुआ नहीं।
नीचे की ओर दबाव फ़ीड-दर समीकरण का दूसरा भाग है। उच्च आरपीएम पर हल्का "पंख" दबाव बिंदु को काटने के बजाय रगड़ने और स्केट करने का कारण बनता है। स्थिर, रैखिक बल - कई फ़ील्ड गाइडों में लगभग 25 से 35 पाउंड - काटने वाले किनारों को जोड़े रखता है और घुमावदार धातु चिप्स का उत्पादन करता है। महीन धात्विक धूल और नीली नोक घर्षण के संकेत हैं, काटने के नहीं। मुड़े हुए चिप्स संकेत देते हैं कि गर्मी स्क्रू में जमा होने के बजाय चिप के साथ निकल रही है।
5. विफलता मोड जो चयन और तकनीक पर वापस आते हैं
"खराब स्क्रू" के कारण होने वाली अधिकांश फ़ील्ड विफलताएं वास्तव में विनिर्देश या स्थापना विफलताएं हैं। प्रत्येक विफलता के पीछे के तंत्र को समझने से निदान प्रक्रिया छोटी हो जाती है और घटनाओं को दोहराने से रोका जा सकता है।
जैकिंग और थ्रेड स्ट्रिपिंग
जैसा कि बिंदु-संख्या अनुभाग में वर्णित है, जैकिंग तब होती है जब ड्रिल बिंदु नीचे की सामग्री से बाहर निकलने से पहले थ्रेड जुड़ाव शुरू होता है। परतें अलग हो जाती हैं, ऊपरी शीट में धागे अलग हो जाते हैं और पेंच सिर पर टूट सकता है। सुधार एक लंबा बिंदु है, बड़ा व्यास या उच्च टॉर्क सेटिंग नहीं। हटाने के बाद छेद का निरीक्षण करने से पता चल सकता है कि क्या धागे समय से पहले लगे थे।
चलना और सतह की क्षति
एक पेंच जो काटने से पहले पैनल पर घूमता है, जस्ता या पेंट कोटिंग को खरोंचता है और संक्षारण आरंभ स्थल बनाता है। जब एक बिंदु पतली शीट के लिए बहुत बड़ा होता है, जब प्रारंभिक दबाव बहुत हल्का होता है, या जब बिट घिस जाता है तो चलना आम बात है। पतली गेज के लिए एक तेज़ बिंदु और मजबूत शुरुआती दबाव अधिकांश मामलों को हल करता है। कुछ स्थितियों में, पायलट पंच या पतली धातु के लिए एक विशेष ड्रिल पॉइंट का उपयोग करके चलने को पूरी तरह से खत्म किया जा सकता है।
हेड स्नैपिंग और टॉर्क ओवरलोड
हेड शियर एक टॉर्क-सीमा विफलता है। इम्पैक्ट ड्राइवर और घिसे हुए क्लच अक्सर योगदानकर्ता होते हैं। स्क्रू बैठने की सतह तक पहुंच सकता है और फिर एक टॉर्क स्पाइक प्राप्त कर सकता है जो हेड-टू-शैंक संक्रमण शक्ति से अधिक हो जाता है। गहराई के प्रति संवेदनशील नोजपीस या टॉर्क-सीमित स्क्रू गन स्पाइक को रोकती है। सही ड्राइव बिट आकार सुनिश्चित करना भी महत्वपूर्ण है, क्योंकि ढीली-फिटिंग बिट हेक्स ड्राइव के कोनों को गोल कर सकती है, जिसे हटाने के लिए अत्यधिक बल की आवश्यकता होती है।
कोटिंग का क्षरण और इंटरफ़ेस संक्षारण
नम वातावरण में असमान धातु संपर्क एक गैल्वेनिक सेल बनाता है। क्षति जंग के दाग, कोटिंग के ब्लिस्टरिंग या इंटरफ़ेस पर अनुभाग हानि के रूप में प्रकट होती है। इसका उपाय सामग्री का चयन है: स्टेनलेस स्टील, द्वि-धातु निर्माण, या पैनल सामग्री और एक्सपोज़र श्रेणी से मेल खाने वाली उपयुक्त बाधा कोटिंग। निर्माण के दौरान नियमित दृश्य निरीक्षण उन क्षेत्रों की पहचान कर सकता है जहां स्थापना के दौरान कोटिंग्स क्षतिग्रस्त हो गई हैं, जिससे संरचना के चालू होने से पहले टच-अप की अनुमति मिलती है।
इनमें से प्रत्येक विफलता मोड एक ही सिद्धांत को पुष्ट करता है:हेक्स फ्लैंज हेड सेल्फ ड्रिलिंग स्क्रूएक सिस्टम घटक है. बिंदु संख्या, कोटिंग, सब्सट्रेट, उपकरण और तकनीक को एक साथ चुना जाना चाहिए। एक उच्च-प्रदर्शन कोटिंग एक कम आकार वाले बिंदु की भरपाई नहीं कर सकती है, और एक प्रीमियम स्क्रू बिना गहराई नियंत्रण वाले प्रभाव चालक से बच नहीं सकता है।
6. गुणवत्ता आश्वासन और निरीक्षण प्रोटोकॉल
मांग वाली निर्माण परियोजनाओं में कनेक्शन की विश्वसनीयता सुनिश्चित करने के लिए एक मजबूत गुणवत्ता आश्वासन प्रक्रिया की आवश्यकता होती है। विनिर्देशकों और ठेकेदारों को निरीक्षण प्रोटोकॉल लागू करना चाहिए जो आने वाले फास्टनरों और तैयार स्थापना दोनों को कवर करते हैं।
आयामी सत्यापन
महत्वपूर्ण आयामों को सत्यापित करने के लिए आने वाले फास्टनरों का नमूना लिया जाना चाहिए: सिर का व्यास, निकला हुआ किनारा मोटाई, प्रमुख और छोटे धागे के व्यास, और बिंदु लंबाई। इन आयामों में भिन्नताएं प्रभावी ढंग से ड्रिल करने और सुरक्षित रूप से क्लैंप करने की स्क्रू की क्षमता को प्रभावित कर सकती हैं। उदाहरण के लिए, एक छोटा निकला हुआ किनारा पर्याप्त असर क्षेत्र प्रदान नहीं कर सकता है, जिससे पैनल विरूपण हो सकता है। निर्दिष्ट बिंदु से कम लंबाई मोटे सामग्री के ढेर में जैकिंग का कारण बन सकती है।
कोटिंग की मोटाई का परीक्षण
संक्षारक वातावरण में परियोजनाओं के लिए, कोटिंग की मोटाई की पुष्टि करना आवश्यक है। चुंबकीय प्रेरण गेज का उपयोग जस्ता या जस्ता-मिश्र धातु कोटिंग्स की मोटाई को गैर-विनाशकारी रूप से मापने के लिए किया जा सकता है। वैकल्पिक रूप से, बलि कूपन का प्रयोगशाला परीक्षण नमक-स्प्रे प्रदर्शन और कोटिंग के पालन की पुष्टि कर सकता है। यह सुनिश्चित करना कि कोटिंग विनिर्देशों को पूरा करती है, अपेक्षित सेवा जीवन की गारंटी देने का एकमात्र तरीका है।
यांत्रिक संपत्ति सत्यापन
स्क्रू के यांत्रिक गुण - जैसे मरोड़ वाली ताकत और कठोरता - स्व-ड्रिलिंग अनुप्रयोगों के लिए महत्वपूर्ण हैं। मरोड़ शक्ति परीक्षण यह निर्धारित करता है कि पेंच सिर के खिसकने या टांग के मुड़ने से पहले अधिकतम टॉर्क का सामना कर सकता है। कठोरता परीक्षण यह सत्यापित करता है कि ड्रिल बिंदु बिना कुंद हुए लक्ष्य स्टील में घुसने के लिए पर्याप्त रूप से कठोर है, जबकि कोर भंगुर फ्रैक्चर का प्रतिरोध करने के लिए पर्याप्त कठोर रहता है। आपूर्तिकर्ताओं को पसंद हैजिनरूनआम तौर पर बैच परीक्षण के आधार पर इन संपत्तियों का प्रमाणीकरण प्रदान किया जाता है।
7. अक्सर पूछे जाने वाले प्रश्न
मुझे कैसे पता चलेगा कि किसी दी गई सामग्री की मोटाई के लिए किस बिंदु संख्या का उपयोग करना है?
क्या मैं इन स्क्रू को स्थापित करने के लिए इम्पैक्ट ड्राइवर का उपयोग कर सकता हूँ?
स्व-ड्रिलिंग स्क्रू के ड्रिलिंग से पहले पैनल पर "चलने" का क्या कारण है?
क्या रसपर्ट-प्रकार की कोटिंग मानक जस्ता चढ़ाना की तुलना में निर्दिष्ट करने लायक है?
कुछ स्थापित स्क्रू पर कुछ ही महीनों में जंग की धारियाँ क्यों दिखने लगती हैं?
उन खरीदारों और विनिर्देशकों के लिए जिन्हें दस्तावेज़ीकृत आयामी और कोटिंग विकल्पों की आवश्यकता है, इंजीनियरिंग टीम विस्तृत विनिर्देश और परीक्षण रिपोर्ट प्रदान कर सकती है। ऑर्डर देने से पहले सामग्री स्टैक, एक्सपोज़र श्रेणी और टूलींग को परिभाषित करना महत्वपूर्ण कदम है - पहला कनेक्शन विफल होने के बाद नहीं।
निकला हुआ किनारा सिर, बिंदु संख्या और कोटिंग स्वतंत्र विशेषताएं नहीं हैं। वे एकल विशिष्टता निर्णय हैं. जब उन्हें एप्लिकेशन के साथ संरेखित किया जाता है, तो हेक्स फ्लैंज हेड सेल्फ ड्रिलिंग स्क्रू संयोजन प्रदान करता है जो निर्माण असेंबली की मांग को एक साथ रखता है: एक ऑपरेशन में ड्रिलिंग गति, क्लैंपिंग स्थिरता और संक्षारण प्रतिरोध।
चाहे अगली परियोजना में धातु की छत, सौर माउंटिंग, या हल्के संरचनात्मक स्टील शामिल हों, सही शुरुआती बिंदु सामग्री की मोटाई, एक्सपोज़र और स्थापना विधि के बारे में तकनीकी बातचीत है।हमसे संपर्क करेंपहला स्क्रू चलाने से पहले फास्टनर विनिर्देश को एप्लिकेशन के साथ संरेखित करना।
परियोजना सहायता के लिए हमसे संपर्क करें